
 en
 English
 中文简体
 Español
 عربى


Consulta de producto
Su dirección de correo electrónico no será publicada. Los campos obligatorios están marcados *
Una línea de unión por aire que ejecuta fibra cortada de dos componentes PE/PET necesita solo una corriente de aire a 130-155 °C y una permanencia de 3 a 8 segundos para convertir una guata suelta en un no tejido dimensionalmente estable. Sin baño de látex, sin unidad dispensadora de polvo, sin horno de curado. La función adhesiva está integrada en la propia fibra a través de su arquitectura de núcleo vaina . Este artículo explica el mecanismo detrás de la unión térmica sin aglutinantes, las variables del proceso que controlan la fuerza de la unión y los controles del proveedor que separan la fibra confiable del núcleo de la funda del material fuera de especificación.
La arquitectura funda-núcleo es una construcción de fibra de dos componentes en la que una funda de polímero de bajo punto de fusión encierra completamente un núcleo de mayor punto de fusión, dando a un solo filamento dos comportamientos térmicos distintos. La funda es el agente adhesivo; el núcleo es el miembro estructural. Debido a que ambos polímeros se coextruyen en un filamento continuo, la fibra se comporta como un sistema adhesivo autónomo.
Las combinaciones más comunes utilizan PET como núcleo y PE o PP como funda:
Fibra de núcleo de funda Es un filamento de dos componentes en el que una vaina de polímero de bajo punto de fusión rodea un núcleo de polímero de alto punto de fusión. Durante la unión térmica, la funda se funde y fusiona con las fibras vecinas, mientras que el núcleo conserva la forma de la fibra y la resistencia del haz.
La unión térmica entre la funda y el núcleo funciona porque la temperatura del aire del horno se establece entre el punto de fusión de la funda y el punto de fusión del núcleo. El polímero exterior fluye y suelda las intersecciones de las fibras, mientras que el polímero interior permanece sólido y mantiene la red abierta.
Un sistema de látex necesita una amplia banda de temperatura para secarse y reticularse. Una funda de PE o PP funciona en una ventana mucho más estrecha y controlable.
La temperatura del aire, el tiempo de permanencia y la finura de la fibra controlan la calidad de la unión más que cualquier otra variable. Cada uno debe coincidir con el polímero de la funda, el peso de la guata y el uso final previsto del no tejido.
| Parámetro | rango típico | Resultado si está fuera de rango |
| Temperatura del aire del horno | 130-155°C para funda de PE; 160-185°C para funda de PP | Demasiado bajo: banda polvorienta con baja resistencia a la tracción. Demasiado alto: aplanamiento del núcleo y sensación de rigidez en la mano. |
| tiempo de permanencia | 3-8 segundos in the heated zone | Demasiado corto: flujo de vaina incompleto. Demasiado tiempo: oxidación y fragilización del polímero. |
| Flujo de aire | 0,5-2 m/s a través del bloque | El flujo bajo crea puntos fríos en el centro de los bloques pesados. |
| Finura de la fibra | 1,5-6 deniers | La fibra más fina añade puntos de contacto pero aumenta el coste de la materia prima. |
Reemplazar los aglutinantes químicos con unión térmica entre funda y núcleo elimina los tres elementos más costosos de una línea de no tejidos: dosificación de aglutinantes, energía de secado y reducción de COV. El contraste entre los dos enfoques va más allá del ahorro de energía.
| factores | Aglutinante químico de látex | Unión térmica entre funda y núcleo |
| Material adhesivo | Látex acrílico o estireno-acrílico | Polímero de funda de PE o PP |
| Equipo de aplicación | Baño en spray, espuma o saturación | Ninguno |
| Secado y curado | Horno multizona a 110-185°C | Paso único del horno de aire pasante |
| Emisiones | Se requiere tratamiento de escape con COV | No se agregaron solventes entregados |
| Reciclabilidad web | La separación de la carpeta es difícil | Refundir sin eliminar aditivos |
El látex es flexible, tolerante y se comprende bien después de décadas de uso. Las líneas que ya cuentan con capacidad de secado rara vez cambian únicamente por razones químicas.
Las normas más estrictas sobre COV, las cadenas de hornos más largas y la demanda de telas no tejidas reciclables inclinan la balanza. Una banda sin aglutinantes es más fácil de certificar y más sencilla de reprocesar.
PE/PET y PE/PP son los dos sistemas núcleo-funda dominantes en los no tejidos de fibras cortadas. La decisión se reduce a la temperatura que tolera su proceso y la rigidez que desea en la banda final.
El grupo PE/PET incluye deniers finos, como el grado blanco monohidrófilo de 1,5D x 38 mm, que se adapta a redes ligeras de higiene y filtración.
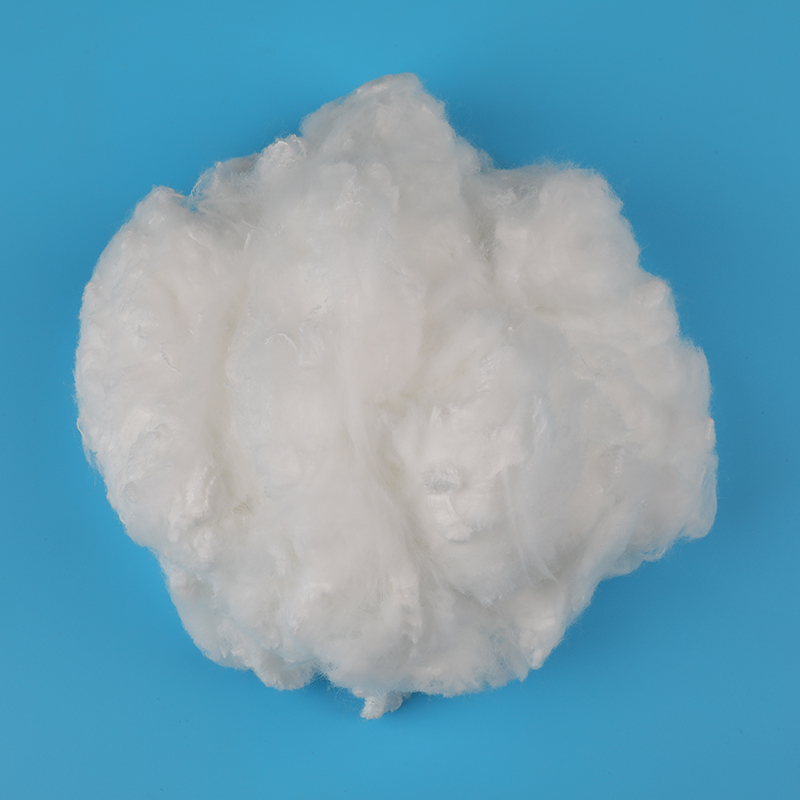 Fibra bicomponente blanca hidrófila única 1.5D×38 de PE/PET Esta fibra bicomponente de PE/PET de denier fino se adapta a redes livianas de higiene y filtración, y ofrece propiedades hidrófilas simples para una unión consistente en procesos de temperatura de horno más baja. Ver producto →
Para el lado de PE/PP, el grado blanco hidrófilo simple 2D x 38 mm es un caballo de batalla para bandas industriales de peso medio donde se aceptan temperaturas de horno más altas.
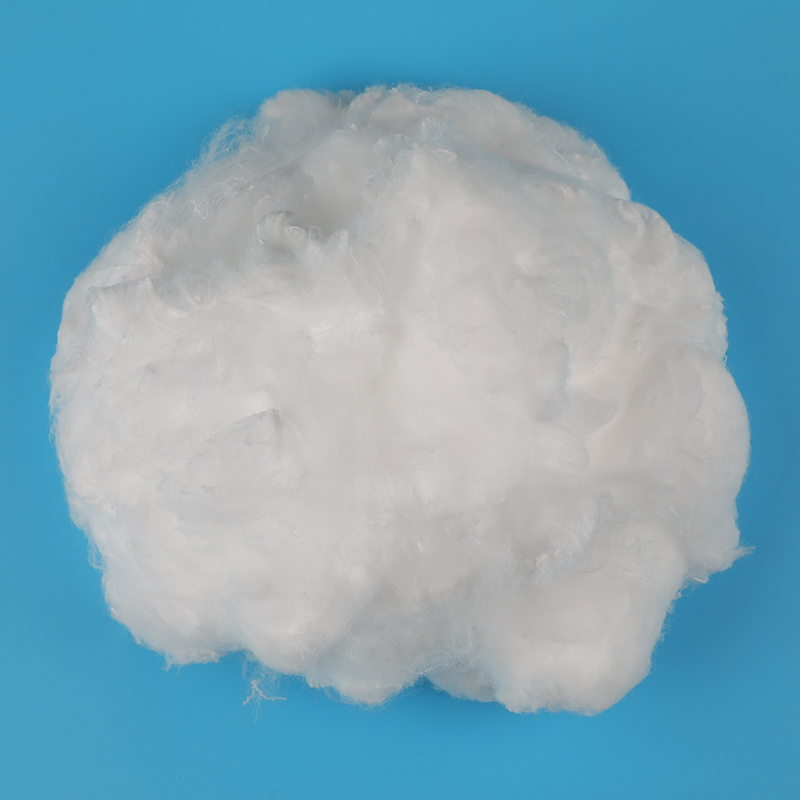 Fibra bicomponente 2D×38 blanca hidrófila única de PE/PP Esta fibra bicomponente de PE/PP, un caballo de batalla industrial de peso medio, tolera temperaturas de horno más altas, pero la uniformidad de la funda sigue siendo crítica para una unión confiable y una resistencia a la tracción de la red. Ver producto →
La uniformidad de la vaina es la primera señal de calidad a auditar. Cualquier rotura en la funda crea una fibra que no se puede unir, lo que se manifiesta más tarde como formación de bolitas, delaminación o falla por tracción de la red.
Un productor con líneas dedicadas a dos componentes, como Fábrica de fibras químicas Jiaxing Fuda , puede contener perfiles estables de núcleo de vaina en lotes grandes y proporcionar imágenes de secciones transversales y certificados de denier con muestras.
Para las redes que deben rechazar la humedad, una variante de funda repelente al agua mantiene secos los puntos de unión y evita la capilaridad. El grado de blanqueamiento repelente al agua 2D x 38 mm es un ejemplo de esa gama.
Estas cuatro preguntas cubren las decisiones más comunes al diseñar un no tejido sin aglutinantes con fibra bicomponente núcleo-funda.
Una temperatura del horno de aire pasante de 130-155 °C es típica para la fibra con núcleo de funda de PE/PET. La funda de PE se funde mientras que el núcleo de PET permanece sólido. Comience a 145 °C con una permanencia de 5 segundos y ajuste en pasos de 2 a 3 °C.
Sí. El polímero de la funda es el aglutinante, por lo que no se agrega látex, acrílico ni aglutinante en polvo. La línea no necesita estación de dosificación, horno de curado ni reducción de VOC para la química del aglutinante.
El polímero de la funda determina la temperatura de unión y la rigidez final. PE/PET se adhiere a 130-155°C y produce una red más suave. PE/PP requiere 160-185°C y produce una red más rígida y resistente.
Sí, cuando la fibra lleva certificación GRS. Debido a que el adhesivo es parte del polímero de fibra, toda la red se puede volver a fundir sin separar el látex u otros aditivos.
Su dirección de correo electrónico no será publicada. Los campos obligatorios están marcados *

Enfocándonos a la investigación y producción de fibra diferenciada. Aplicar científicamente el procesamiento de materiales reciclados.
 86-18457317878
Zhulinjizhen, ciudad de Xinfeng, ciudad de Jiaxing, provincia de Zhejiang
Copyright @ 2023 Jiaxing Fuda Chemical Fibre Factory All rights reserved
Fabricantes de fibras discontinuas de poliéster

Enlace amistoso - Anhui Fulin Environmental Protection Technology co., ltd.: https://www.ahflhb.com


